打造高端智能SMT贴片机自主品牌
全国咨询热线:13642924909
信息来源于:互联网 发布于:2025-07-14
FPC(柔性电路板)的软件涨缩控制精度通常根据应用领域和工艺水平有所不同,以下是关键数据和技术要点:
消费电子领域
· 一般控制精度在±0.1%~±0.3%之间,高端产品(如摄像头模组FPC)可优化至±0.05%27。
· 设计补偿时需预留扩展率,例如ACF压接区域需按材料CTE(热膨胀系数)预先放大线路图形27。
汽车/军工领域
· 要求更严格,通常控制在±0.05%~±0.1%,需通过材料筛选(如无胶基材)和工艺仿真实现320。
· 需符合IPC-6013D标准,动态弯曲应用中涨缩极限≤0.3%1322。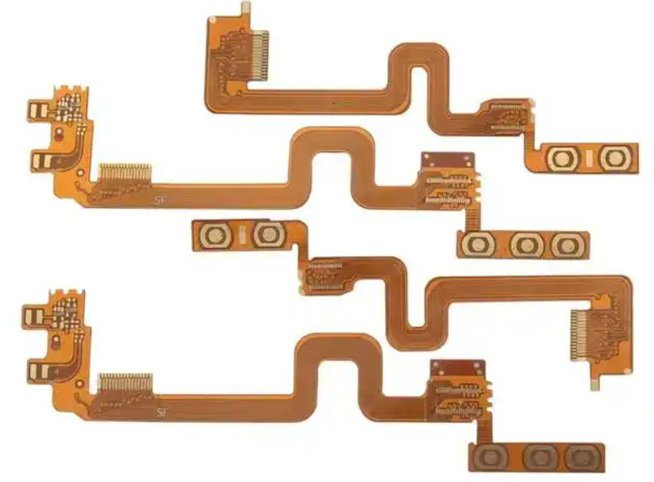
材料特性
· 无胶基材(2L-FCCL)比有胶基材(3L-FCCL)稳定性更高,涨缩差异可达0.1%以上320。
· 覆盖膜胶层厚度不均会导致局部变形,需与铜箔厚度匹配27。
工艺控制
· 传统恒温压合机比快压机涨缩小0.1%~0.2%,因固化方式不同27。
· 电镀环节水应力控制不当可能引入±0.05%的额外偏差27。
检测与补偿
· 全自动检测设备(如三姆森SAM-T16)可实现±0.01mm的实时测量精度,数据反馈至MES系统动态调整8。
· 菲林涨缩系数计算:实际尺寸/CAM理论数据,例如实测240.16mm除以设计240.00mm得补偿系数1.0006(涨0.06%)10。
· 摄像头FPC:通过阻焊油墨印刷替代覆盖膜贴合,将涨缩控制在±0.05mm内6。
· 高频高速板:阻抗控制线宽公差需≤±0.02mm,对应涨缩率±0.08%(IEC 62326-4标准)20。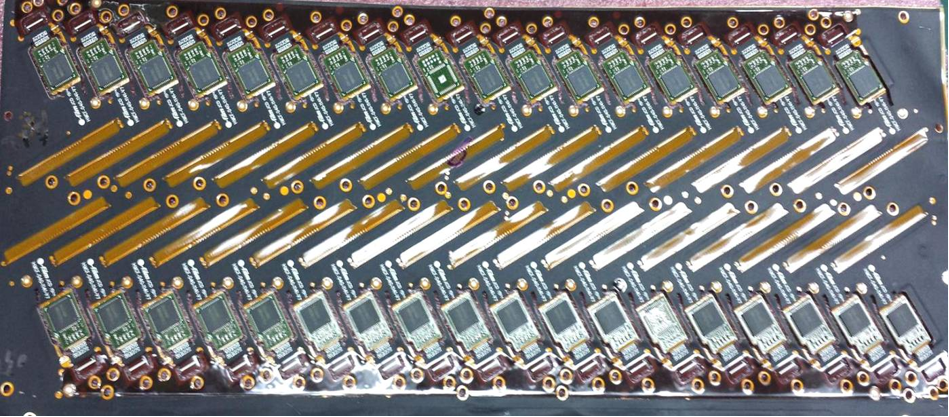
· IPC-2223C:规定弯曲区设计需避免过孔和补强板,最小弯曲半径R≥10T(T为总厚度)以降低形变风险1319。
· JPCA-ET04:要求多层FPC层间错位≤0.04mm,需通过软件排版对称性控制1120。
实际控制需结合材料、工艺、检测全链路优化,多数厂商通过SPC系统将CPK(过程能力指数)维持在1.33以上58。
贴片机有哪些最核心的配置
贴片机的核心配置主要包括以下关键模块和系统,这些配置直接影响设备的精度、速度和稳定性:
1. 机架
· 采用整体铸造或钢板烧焊结构,需具备高机械强度和刚性以支撑传动、定位等核心机构18。
2. X-Y-Z/θ定位系统
· 由伺服电机、滚珠丝杠、直线导轨组成,实现贴装头微米级精确定位(高端机型可达±0.01mm)16。
3. 贴装头
· 多头设计(如四头贴片机)可同步作业,配备真空吸嘴和压力传感器,支持0201至BGA等多元器件贴装49。
1. 光学识别系统
· 多摄像头配置(Mark相机、元件识别相机、3D检测相机),分辨率达12μm,实时补偿PCB位置偏差68。
2. 计算机控制系统
· 集成运动轨迹优化算法,协调各模块运行,支持开源编程语言(如CircuitPython)降低操作门槛316。
1. 供料器(飞达)
· 电动飞达比传统气动飞达送料速度提升50%,模块化设计支持热插拔换料610。
2. PCB传送机构
· 超薄皮带分A/B/C三区,配备红外传感器和夹紧装置确保传输稳定性18。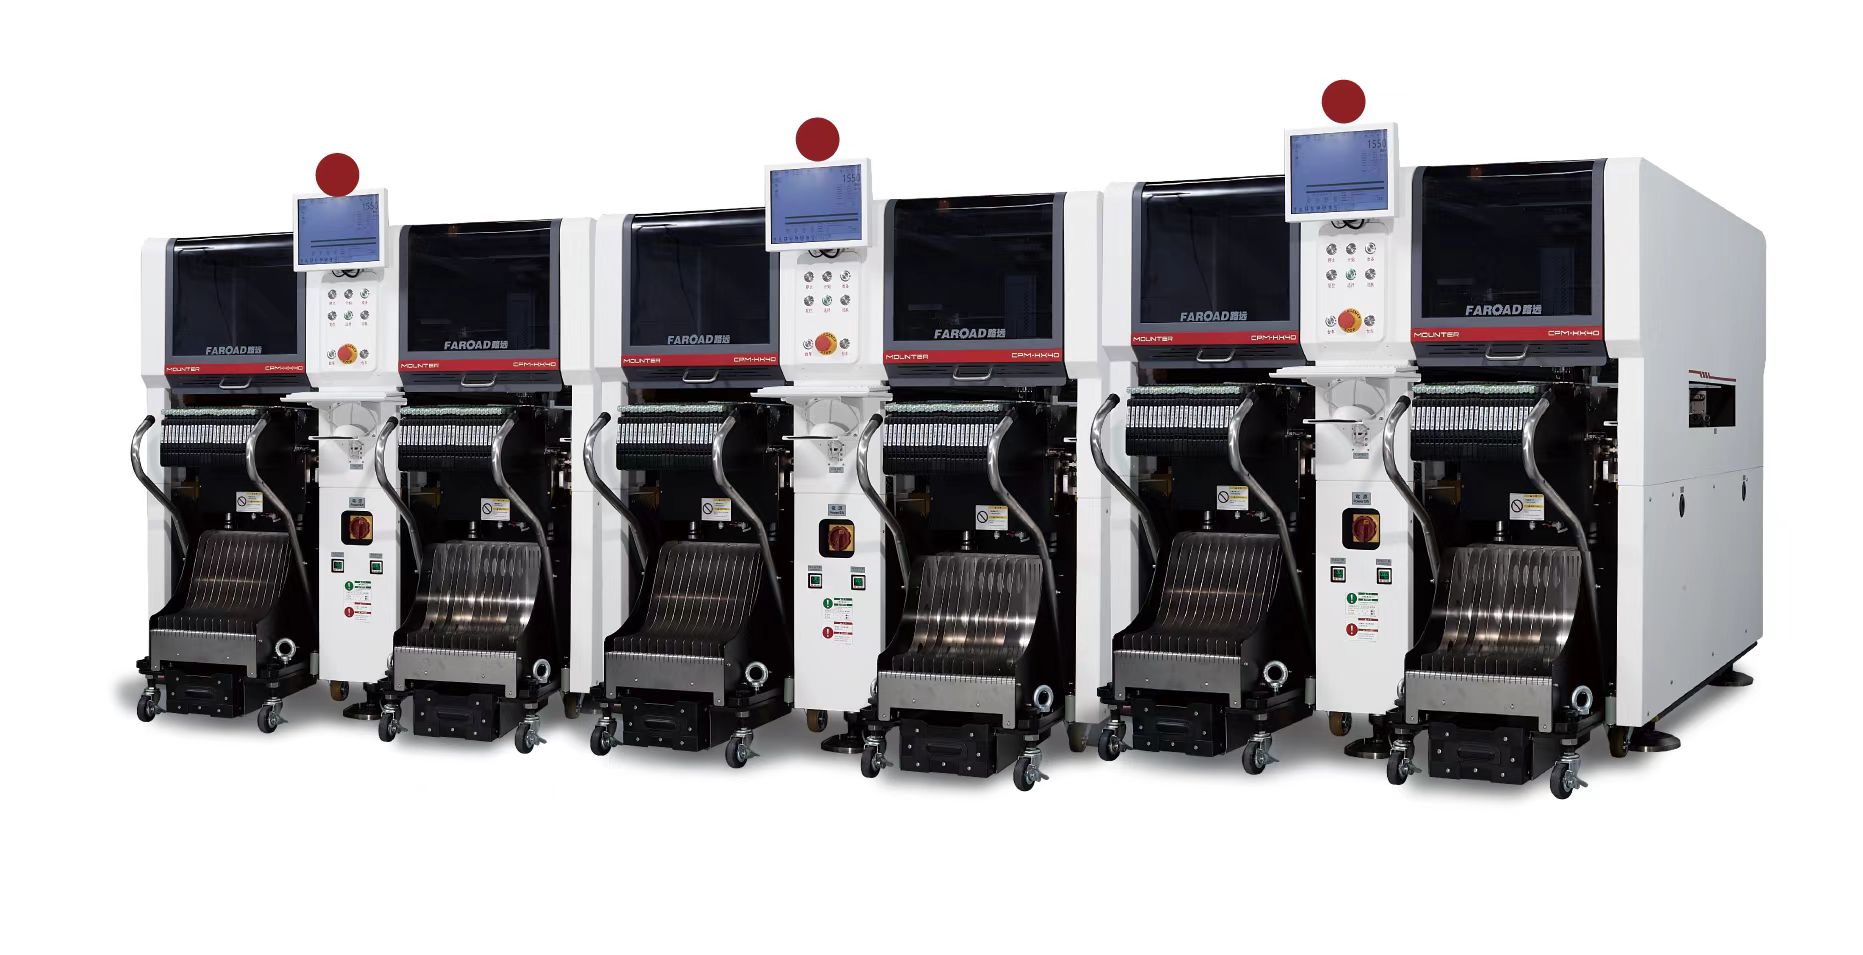
· 精度:消费电子领域±0.03mm(3σ),医疗/汽车电子要求±0.025mm57。
· 速度:高速机型理论贴装速度超20万CPH(元件/小时),实际效率受换线时间影响613。
· 可靠性:CPK≥1.33(不良率≤63ppm),符合IPC-A-610标准2325。
路远产品包括:
一、标准贴片机项目
主要客户群体有家电、汽车电子、3C产品、医疗产品等各个领域。
主要贴片机型号有:CPM-HX40、CPM-H6、CPM-F6、CPM-S5、CPM-F5
二、半导体贴片机
主要客户群体是功率器件如:IGBT模块、IPM模块、光通迅等领域。
主要贴片机型号有:CPM-FS10、CPM-F5DZ、CPM-FS2-SIC
三、辅料贴片机
主要客户群体是定体制异型元件如:泡棉、二维码、胶纸、锅仔片、导热硅胶、屏蔽盖等
主要贴片机型号有:CPM-FB、CPM-F3定制等
四、LED照明显示行业
主要客户群体是:LED照明如面板灯、球泡、灯条以及LED室内室外显示屏
主要机器型号有:CPM-F2T、CPM-L3T、CPM-L2、CPM-L1200等
五、焊接项目
主要客户群体是SMT生产线客户
主要机器型号是MK系列无铅回流焊以及MS系列氮气回流焊