打造高端智能SMT贴片机自主品牌
全国咨询热线:13642924909
信息来源于:互联网 发布于:2026-04-27
总体概述
SMT回流焊的温度设置需要综合考虑PCBA材质、元器件的耐温性、元器件密度、配套锡膏的特性等多个因素。温度曲线的合理设置对于确保焊接质量、避免焊接缺陷至关重要。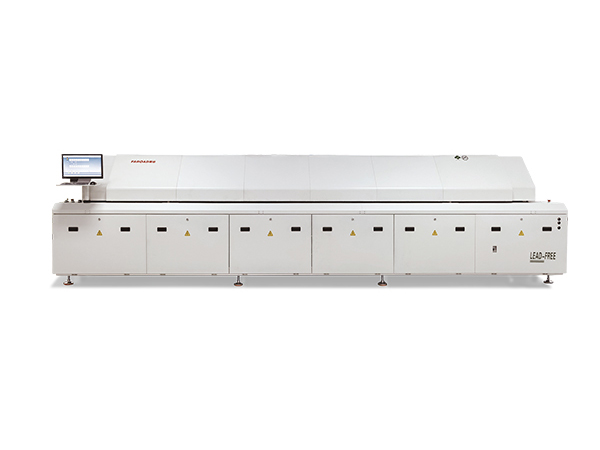
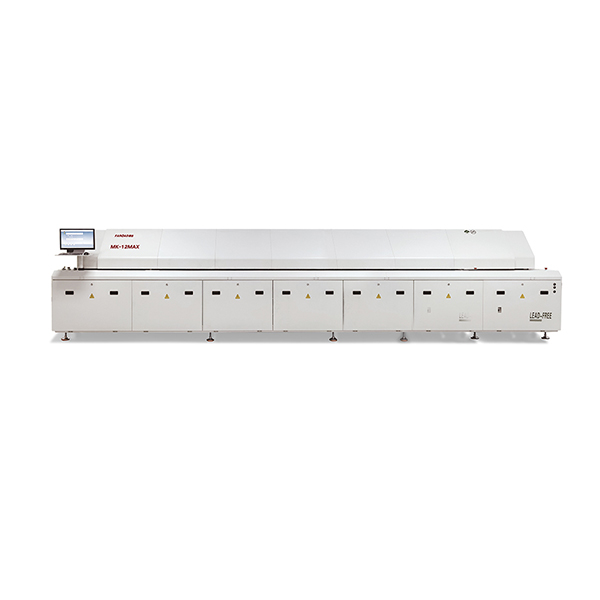
回流焊加热原理
二、各温区温度范围
1. 预热区
a、温度范围:温度由室温逐渐升至130~190℃(也有说法认为预热区温度应达到150℃)。
b、升温斜率:控制在24℃/sec,通常设定为13℃/sec,以避免升温过快导致锡膏流移性及成分恶化。
c、时间控制:60~150sec,确保PCB板和元器件能够均匀受热,减少温差。
2. 均温区(保温区)
a、温度范围:温度由预热区的最高温度(如150℃)升至200℃。
b、升温斜率:控制在小于1℃/sec,实现缓慢稳定升温,以减少元器件和PCB板的热应力。
c、时间控制:60~120sec,给予足够时间使各元件的温度趋于稳定,减少温差,并确保锡膏中的助焊剂得到充分挥发。
回流焊温度曲线
3. 回流区
a、温度范围:温度达到回流焊接的峰值温度,通常设定在240260℃。对于无铅工艺,峰值温度一般为235245℃。
b、升温斜率:控制在2℃/sec左右,以确保锡膏能够迅速达到熔点并充分熔融。
c、时间控制:在240℃以上的时间应调整为3040秒(也有说法认为应控制在6090sec),以确保焊接充分并避免对SMD造成不良影响。
4. 冷却区
a、温度范围:温度由峰值温度逐渐降至180℃以下。
b、降温斜率:最大不得超过4℃/sec,以便焊点能够迅速冷却并固化。过慢的冷却速度可能导致焊点灰暗毛糙、沾锡不良和减弱焊点结合力。
三、注意事项
a、回流焊的峰值温度过低或回流时间过短可能导致焊接不充分,无法形成一定厚度的金属合金层,甚至造成锡膏熔融不彻底。
b、峰值温度过高或回流时间过长则可能导致金属间合金层过厚,影响焊点强度,甚至对元器件和PCB的性能造成损害。
c、在实际操作中,建议先进行产品的首件测试,确保温度设置合理后再进行批量焊接。
d、回流焊设备的性能对温度控制和焊接质量也有显著影响。在选择设备时,应充分考虑其加热控制系统、加热速度、热损失以及设备结构等因素。