 1)锡膏印刷
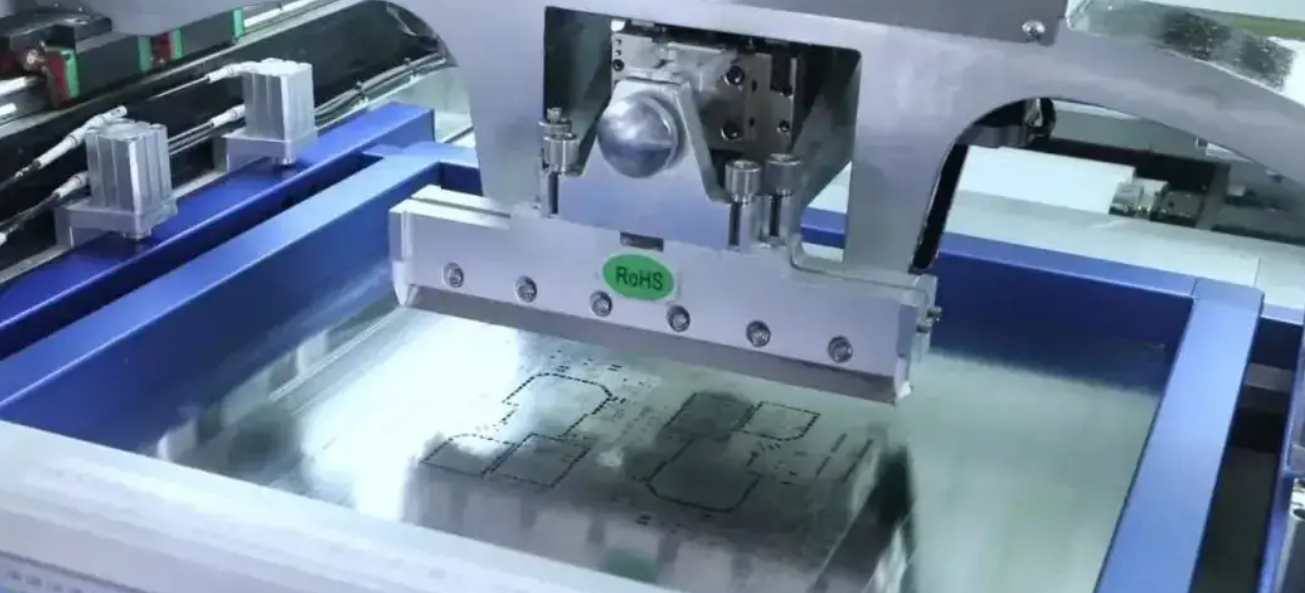
1.1 钢网开孔设计需匹配焊盘尺寸(通常1:1或略缩小)。
1.2 锡膏粘度控制:300-800 Pa·s(根据元件密度调整)。
1.3 印刷后需在4小时内完成贴片,防止锡膏氧化。
2)贴片工艺
2.1 元件极性识别:避免反向贴装(如二极管、电解电容)。
2.2 吸嘴选型:根据元件尺寸匹配,防止吸料不稳或损伤元件。
2.3 防静电措施:车间ESD防护(湿度40%-60%,静电接地)。
2.4 严格控制焊接温度和时间,避免过高或过低的温度对元器件和PCB造成损害,同时应根据不同元器件的特性和要求,制定相应的焊接工艺参数。
2.5 在贴片过程中,应定期检查贴片机的精度和稳定性,确保其贴装精度和一致性。如发现偏差或异常,应及时进行调整和维修。
2.6 对于关键工序和关键岗位,应设立严格的工艺控制点和检验标准,确保产品质量的稳定性和可靠性,同时应定期对工艺控制点进行检查和评估,以不断优化工艺流程和提高产品质量。
3)回流焊温度曲线
3.1 预热区:升温速率1-3℃/s,避免热冲击。
3.2 恒温区:150-180℃保持60-90秒,活化助焊剂。
3.3 回流区:峰值温度比锡膏熔点高20-30℃,时间30-60秒。
3.4 冷却速率:≤4℃/s,防止焊点脆化。
4)质量控制
4.1 AOI检测标准:焊点润湿角≤90°,无锡珠、桥连。
4.2 首件确认:批量生产前核对首件样板参数(坐标、极性、焊点)。
4.3 BGA工艺:X-Ray检测空洞率≤25%,偏移量≤15%球径。
5)环境要求:
5.1 车间温湿度控制:温度23±3℃,湿度30%-60%。
5.2 锡膏储存:2-10℃冷藏,回温4小时以上再使用。
5.3 元件湿度敏感等级(MSL):按等级要求烘烤(如MSL3需125℃烘烤8小时)。
5.4 SMT贴片加工车间应保持清洁、干燥、无尘埃和静电的环境。温度和湿度应控制在适宜范围内,以确保设备和材料的稳定性。
5.5 操作人员需穿戴防静电服装和鞋袜,避免静电对元器件和PCB造成损害。
 6)设备要求:
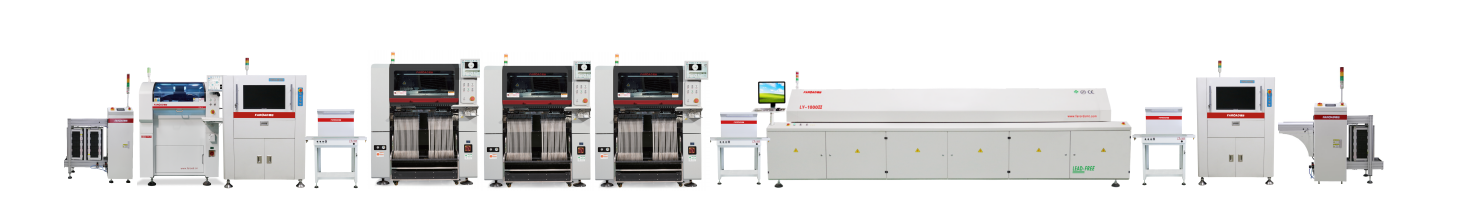
6.1 贴片设备应具有高精度和高稳定性,能够确保元器件的贴装精度和一致性,同时设备应定期进行维护和校准,以保持其良好状态。
6.2 焊接设备应能够精确控制温度和时间,以确保焊接质量,同时应定期对焊接炉进行清洁和维护,避免炉内污染对产品质量造成影响。
7)材料要求:
7.1 PCB和元器件应符合设计要求和质量标准,经过严格筛选和测试后方可使用。特别是对于关键元器件,如IC等,更应确保其来源可靠、性能稳定。
7.2 焊膏、助焊剂等辅助材料应选用优质品牌,确保其性能稳定、对焊接质量无不良影响,同时这些材料的使用和储存应遵循相关规定,避免受潮、受热和污染等不良影响。
SMT贴片加工是一种广泛应用于电子制造业的工艺,它通过将微小的电子元器件,精确地贴装到印刷电路板(PCB)上,实现了电子产品的高效、精确和可靠生产。
三、常见问题与对策
1)立碑(Tombstoning):锡膏印刷不均或回流温度不均导致,需优化钢网开口和温度曲线。
2)虚焊(Cold Solder):检查锡膏活性、回流峰值温度是否达标。
3)锡珠(Solder Ball):钢网清洁不彻底或温度曲线陡升导致,需调整预热速率。
SMT贴片加工的核心在于工艺稳定性和过程控制,需通过设备校准、参数优化和严格检测确保良率。对于高密度板(如手机主板),还需关注微焊盘(<0.3mm)的印刷精度和0201/01005超小元件的贴装可靠性。
路远产品包括:
一、标准贴片机项目
主要客户群体有家电、汽车电子、3C产品、医疗产品等各个领域。
主要贴片机型号有:CPM-HX40、CPM-H6、CPM-F6、CPM-S5、CPM-F5
二、半导体贴片机
主要客户群体是功率器件如:IGBT模块、IPM模块、光通迅等领域。
主要贴片机型号有:CPM-FS10、CPM-F5DZ、CPM-FS2-SIC
三、辅料贴片机
主要客户群体是定体制异型元件如:泡棉、二维码、胶纸、锅仔片、导热硅胶、屏蔽盖等
主要贴片机型号有:CPM-FB、CPM-F3定制等
四、LED照明显示行业
主要客户群体是:LED照明如面板灯、球泡、灯条以及LED室内室外显示屏
主要机器型号有:CPM-F2T、CPM-L3T、CPM-L2、CPM-L1200等
五、焊接项目
主要客户群体是SMT生产线客户
主要机器型号是MK系列无铅回流焊以及MS系列氮气回流焊